Sopro de garrafas PET. Duas pressões, e ar que entra na garrafa.
Os recipientes de PET são normalmente soprados em dois passos, um pré-sopro a cerca de 5 a 7 bar e um sopro a cerca de 20 a 30 bar, com o ar injetado pelo gargalo, segundo a patente norte-americana 9,969,118 (2018). A Ultra Controlo fabrica os secadores de adsorção ULTRADRY e os secadores frigoríficos ULTRASEC, que o seu folheto indica para a embalagem, o ULTRASEC também para os plásticos.
Pré-sopro, em geral, aproximadamente, segundo a patente norte-americana 9,969,118 (2018)
02
20–30bar
Sopro, em geral, aproximadamente, segundo a mesma patente
03
30–40bar
Sopro final num processo de PET, segundo a patente norte-americana 11,028,221 (2021)
Para onde vai o ar
Como o ar dá forma à garrafa.
Duas patentes norte-americanas, um guia do governo britânico para transformadores de plásticos e o guia do Departamento de Energia dos EUA descrevem o ar de sopro e o que custa.
Pré-forma
Aquecida e depois soprada pelo gargalo
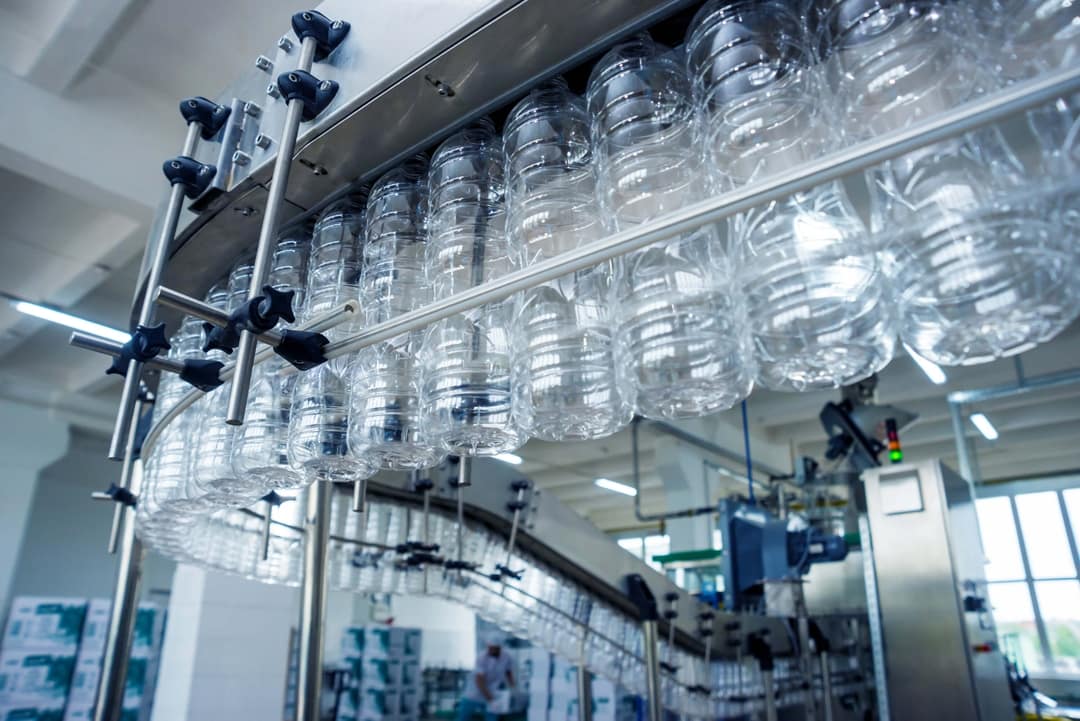
A pré-forma é aquecida acima da temperatura de transição vítrea do material, colocada num molde e soprada pelo gargalo com um fluido sob pressão, em geral ar.
Passo 1
Pré-sopro
Baixa pressão, em geral cerca de 5 a 7 bar; sozinha, não chega para encostar completamente o material à parede do molde.
Passo 2
Sopro
Alta pressão, em geral cerca de 20 a 30 bar; o processo da própria patente de 2018 usa uma pressão de sopro de 15 bar ou mais.
Outros processos
4 a 10, depois 30 a 40 bar
Na patente norte-americana 11,028,221 (2021), um pré-sopro de 4 a 10 bar durante 0,15 a 0,6 s e um sopro final de 30 a 40 bar durante 0,3 a 2 s.
Energia
Um fator de produção dispendioso
Um guia do governo britânico de 1999 chamava ao ar de sopro um fator de produção extremamente dispendioso e aconselhava a regular a pressão no nível mínimo para o desempenho da máquina e a qualidade do produto.
Compressão
Vários estágios
O guia do DOE nota que se usam vários estágios de compressão, seja para melhorar a eficiência a uma dada pressão, seja para atingir pressões mais altas.
Fontes: patente norte-americana 9,969,118 B2 (2018) e patente norte-americana 11,028,221 B2 (2021), Google Patents; Energy Efficiency Best Practice Programme do Reino Unido, Good Practice Guide 292, Energy in plastics processing (1999); guia do Departamento de Energia dos EUA e do Compressed Air Challenge (2016), secção 1.
Ar na garrafa
O ar de sopro toca o interior do recipiente.
Na moldagem por sopro, o ar é injetado na própria pré-forma, por isso a sua qualidade é uma questão de produto.
Contacto
Ar injetado na pré-forma
A pré-forma ou o recipiente intermédio é soprado pelo gargalo com um fluido sob pressão, em geral ar, para encostar o material à parede do molde.
Antes de escolher um compressor isento de lubrificante ou com injeção de lubrificante, recomenda-se ponderar cuidadosamente a utilização final concreta, incluindo o risco e o custo da contaminação do produto.
Fonte: Compressed Air Challenge, Fact Sheet #1 (maio de 2026).
Caminhos
Ar isento de lubrificante, de duas formas
O ar isento de lubrificante pode ser produzido com compressores isentos de lubrificante, ou com compressores com injeção de lubrificante que tenham equipamento adicional de separação e filtragem.
Fonte: Compressed Air Challenge, Fact Sheet #1 (maio de 2026).
Nenhuma das patentes fixa uma pressão única para todas as linhas de PET. Fontes: Google Patents; Compressed Air Challenge (2026).
O que fornecemos
Ar seco para a linha, armazenamento para a pressão.
O folheto da Ultra Controlo associa o ULTRADRY e o ULTRASEC à embalagem e o ULTRASEC aos plásticos. Os depósitos de ar comprimido são uma linha geral; o catálogo não nomeia a moldagem por sopro de PET.
Fontes: catálogo Industrial 2026 da Ultra Controlo, pp. 17 e 21; folheto industrial da Ultra Controlo; ficha técnica ULTRADRY.
Um só fornecedor. Fabrico e assistência em Portugal.
A Ultra Controlo é um fabricante português de sistemas de ar comprimido, vácuo e gases técnicos, com 40 anos de experiência. Concebemos, montamos e testamos em Portugal os nossos compressores, secadores e torres de carvão, e fornecemos e damos assistência a cinco marcas parceiras.
Linhas próprias
Compressores ULTRASCREW, secadores ULTRASEC e ULTRADRY e torres de carvão ativado ULTRAK.
Manutenção preventiva e corretiva, peças sobressalentes originais e apoio de emergência, pela nossa própria equipa.
Fonte: catálogo Industrial 2026 da Ultra Controlo, pp. 3, 10, 16, 17 e 22.
Perguntas
Sopro de garrafas PET: perguntas e respostas.
Que pressão usa a moldagem por sopro de garrafas PET?
A patente norte-americana 9,969,118 (2018) indica um pré-sopro em geral a cerca de 5 a 7 bar e um sopro em geral a cerca de 20 a 30 bar; a descrição da patente norte-americana 11,028,221 (2021) indica 4 a 10 bar e 30 a 40 bar para o seu processo.
Pode reduzir-se a pressão de sopro?
Um guia de boas práticas do governo britânico de 1999 para transformadores de plásticos, preparado com a British Plastics Federation, aconselhava a verificar se a pressão de sopro está regulada no nível mínimo para o desempenho da máquina e a qualidade do produto.
O sopro de PET precisa de ar isento de óleo?
O ar é injetado na própria pré-forma. A ficha n.º 1 do Compressed Air Challenge (maio de 2026) diz que o ar isento de lubrificante pode vir de compressores isentos de lubrificante ou de compressores com injeção de lubrificante com separação e filtragem adicionais, a ponderar face ao risco e ao custo da contaminação do produto.
Porque usam vários estágios os compressores de alta pressão?
O guia de ar comprimido do Departamento de Energia dos EUA (2016) diz que se usam vários estágios de compressão, seja para melhorar a eficiência a uma dada pressão, seja para atingir pressões mais altas, na sua descrição dos compressores de vários estágios.
O que fornece a Ultra Controlo para o sopro de PET?
O seu folheto indica o secador de adsorção ULTRADRY, com uma pressão de trabalho de 4 a 16 bar g na ficha técnica, e o secador frigorífico ULTRASEC para a embalagem, o ULTRASEC também para os plásticos; o seu catálogo inclui depósitos de ar comprimido de 11 a 48 bar, uma linha geral que não nomeia para o PET.